


中企动力
Products


保定直缝埋弧焊/埋弧焊管
直缝埋弧焊钢管
UOE锯管
外径:Φ508mm- 1118mm (20"- 44")
壁厚:6.0-25.4mm 1/4"-1"
质量标准:API、DNV、ISO、DEP、EN、ASTM、DIN、BS、JIS、GB、CSA
长度:9-12.3m (30'- 40')
牌号:API 5L A-X90,GB/T9711 L190-L625
JCOE锯管
外径:Φ406mm- 1626mm (16" - 64" )
壁厚:6.0- 75mm (1/4" - 3" )
质量标准:API、DNV、ISO、DEP、EN、ASTM、DIN、BS、JIS、GB、CSA
长度:3-12.5m ( 10'- 41' )
牌号:API 5L A-X100, GB/T9711 L190-L690
类别:
保定焊接钢管
电话:400-888-8888
产品描述
直缝埋弧焊管按其成形方法不同又分为UOE、RBE、JCOE钢管。直缝高频焊钢管具有工艺相对简单、连续生产速度快的特点,在民用建筑、石油化工、轻工等部门有着广泛的应用。多用于输送低压流体或制成各种工程部件和轻工产品。
UOE直缝焊管
| UOE直缝焊管 | UOE工厂采用最先进的技术和工艺,生产效率高,产品质量稳定,检测设备齐全。 |
| 生产线 |
UOE轧机采用U&O成型,成型后的管材通过5个内焊工位三丝内焊,通过4个外焊工位3丝外焊。根据客户的不同要求,焊管可采用机械或静压扩管方式扩管,以提高尺寸精度,消除残余应力。 |
|
规格 |
外径: Φ508mm- 1118mm (20"- 44")
壁厚: 6.0-25.4mm(1/4"-1") |
JCOE直缝焊管(压弯)
|
生产线 |
这是中国的大直径直缝埋弧焊(LSAW)管生产线。该轧机采用渐进式弯曲工艺,具有成形应力分布均匀、尺寸均匀性高、尺寸变化范围大、产品范围广、灵活性高等特点。 |
|
规格 |
外径: Φ406mm- 1626mm (16" - 64" )
壁厚: 6.0- 75mm (1/4" - 3" ) |
JCOE直缝焊管(压弯)
|
生产线 |
这是大直径直缝埋弧焊(LSAW)管生产线。该轧机采用渐进式弯曲工艺,具有成形应力分布均匀、尺寸均匀性高、尺寸变化范围大、产品范围广、灵活性高等特点。. |
|
规格 |
外径:Φ406mm- 1829mm (16" - 72" )
壁厚:6.0-30mm(1/4" -11/6") |
规格标准
|
外径 |
重量 |
度(m) |
|||||||
|
Inch |
mm |
Min.Yield Strength(Mpa) |
|||||||
|
Inch |
mm |
245(B) |
290(X42) |
360(X52) |
415(X60) |
450(X65) |
485(X70) |
555(X80) |
|
|
16 |
406 |
6.0-14.0 |
6.0-13.0 |
6.0-12.0 |
6.0-11.0 |
6.0-10.5 |
6.0-10.0 |
6.0-9.0 |
6.0-12.3 |
|
18 |
457 |
6.0-15.0 |
6.0-14.0 |
6.0-13.0 |
6.0-12.0 |
6.0-11.5 |
6.0-11.0 |
6.0-10.0 |
6.0-12.3 |
|
20 |
508 |
6.0-16.0 |
6.0-15.0 |
6.0-14.0 |
6.0-13.0 |
6.0-12.5 |
6.0-12.0 |
6.0-11.0 |
6.0-12.3 |
|
22 |
559 |
6.0-17.0 |
6.0-16.0 |
6.0-15.0 |
6.0-14.0 |
6.0-13.5 |
6.0-13.0 |
6.0-12.0 |
6.0-12.3 |
|
24 |
610 |
6.0-18.0 |
6.0-17.0 |
6.0-16.0 |
6.0-15.0 |
6.0-14.5 |
6.0-14.0 |
6.0-13.0 |
6.0-12.3 |
|
26 |
660 |
6.0-19.0 |
6.0-18.0 |
6.0-17.0 |
6.0-16.0 |
6.0-15.0 |
6.0-15.0 |
6.0-14.0 |
6.0-12.3 |
|
28 |
711 |
6.0-20.0 |
6.0-19.0 |
6.0-18.0 |
6.0-17.0 |
6.0-16.5 |
6.0-16.0 |
6.0-15.0 |
6.0-12.3 |
|
30 |
762 |
7.0-21.0 |
7.0-20.0 |
7.0-19.0 |
7.0-18.0 |
7.0-17.5 |
7.0-17.0 |
7.0-16.0 |
6.0-12.3 |
|
32 |
813 |
7.0-22.0 |
7.0-21.0 |
7.0-20.0 |
7.0-19.0 |
7.0-18.5 |
7.0-18.0 |
7.0-17.0 |
6.0-12.3 |
|
34 |
864 |
7.0-23.0 |
7.0-22.0 |
7.0-21.0 |
7.0-20.0 |
7.0-19.5 |
7.0-19.0 |
7.0-18.0 |
6.0-12.3 |
|
36 |
914 |
8.0-24.0 |
8.0-23.0 |
8.0-22.0 |
8.0-21.0 |
8.0-20.5 |
8.0-20.0 |
8.0-19.0 |
6.0-12.3 |
|
38 |
965 |
8.0-25.0 |
8.0-24.0 |
8.0-23.0 |
8.0-22.0 |
8.0-21.5 |
8.0-21.0 |
8.0-20.0 |
6.0-12.3 |
|
40 |
1016 |
8.0-26.0 |
8.0-25.0 |
8.0-24.0 |
8.0-23.0 |
8.0-22.5 |
8.0-22.0 |
8.0-21.0 |
6.0-12.3 |
|
42 |
1067 |
8.0-26.0 |
8.0-25.0 |
8.0-24.0 |
8.0-23.0 |
8.0-22.5 |
8.0-22.0 |
8.0-21.0 |
6.0-12.3 |
|
44 |
1118 |
9.0-27.0 |
9.0-26.0 |
9.0-24.5 |
9.0-23.5 |
9.0-22.8 |
9.0-22.0 |
9.0-21.0 |
6.0-12.3 |
|
46 |
1168 |
9.0-27.0 |
9.0-26.0 |
9.0-24.0 |
9.0-23.5 |
9.0-22.8 |
9.0-22.0 |
9.0-21.0 |
6.0-12.3 |
|
48 |
1219 |
9.0-28.0 |
9.0-27.0 |
9.0-25.4 |
9.0-24.0 |
9.0-23.5 |
9.0-23.0 |
9.0-22.0 |
6.0-12.3 |
|
52 |
1321 |
9.0-28.0 |
9.0-27.0 |
9.0-25.4 |
9.0-24.2 |
9.0-23.5 |
9.0-23.0 |
9.0-22.0 |
6.0-12.3 |
|
56 |
1422 |
10.0-29.0 |
10.0-28.0 |
10.0-26.0 |
10.0-24.5 |
10.0-23.8 |
10.0-23.0 |
10.0-22.0 |
6.0-12.3 |
|
60 |
1524 |
10.0-29.0 |
10.0-28.0 |
10.0-26.0 |
10.0-24.5 |
10.0-23.8 |
10.0-23.0 |
10.0-22.0 |
6.0-12.3 |
|
64 |
1626 |
10.0-30.0 |
10.0-29.0 |
10.0-27.0 |
10.0-25.4 |
10.0-24.8 |
10.0-24.0 |
10.0-23.0 |
6.0-12.3 |
|
68 |
1727 |
10.0-30.0 |
10.0-29.0 |
10.0-27.0 |
10.0-25.4 |
10.0-24.8 |
10.0-24.0 |
10.0-23.0 |
6.0-12.3 |
|
72 |
1829 |
10.0-30.0 |
10.0-29.0 |
10.0-27.0 |
10.0-25.4 |
10.0-24.8 |
10.0-24.0 |
10.0-23.0 |
6.0-12.3 |
外径和壁厚公差
|
类型 |
标准 |
|||||
|
SY/T5040-2000 |
SY/T5037-2000 |
SY/T9711.1-1977 |
ASTM A252 |
AWWA C200-97 |
API 5L PSL1 |
|
|
管端外径偏差 |
±0.5%D |
±0.5%D |
-0.79mm~+2.38mm |
<±0.1%T |
<±0.1%T |
±1.6mm |
|
室壁厚度 |
±10.0%T |
D<508mm, ±12.5%T |
-8%T~+19.5%T |
<-12.5%T |
-8%T~+19.5%T |
5.0mm |
|
D>508mm, ±10.0%T |
T≥15.0mm, ±1.5mm |
|||||
化学成分和机械性能
|
标准 |
等级 |
化学成分(max)% |
机械性能(min) |
|||||
|
C |
Mn |
Si |
S |
P |
屈服强度(Mpa) |
抗拉强度(Mpa) |
||
|
GB/T700-2006 |
A |
0.22 |
1.4 |
0.35 |
0.050 |
0.045 |
235 |
370 |
|
B |
0.2 |
1.4 |
0.35 |
0.045 |
0.045 |
235 |
370 |
|
|
C |
0.17 |
1.4 |
0.35 |
0.040 |
0.040 |
235 |
370 |
|
|
D |
0.17 |
1.4 |
0.35 |
0.035 |
0.035 |
235 |
370 |
|
|
GB/T1591-2009 |
A |
0.2 |
1.7 |
0.5 |
0.035 |
0.035 |
345 |
470 |
|
B |
0.2 |
1.7 |
0.5 |
0.030 |
0.030 |
345 |
470 |
|
|
C |
0.2 |
1.7 |
0.5 |
0.030 |
0.030 |
345 |
470 |
|
|
BS En10025 |
S235JR |
0.17 |
1.4 |
- |
0.035 |
0.035 |
235 |
360 |
|
S275JR |
0.21 |
1.5 |
- |
0.035 |
0.035 |
275 |
410 |
|
|
S355JR |
0.24 |
1.6 |
- |
0.035 |
0.035 |
355 |
470 |
|
|
DIN 17100 |
ST37-2 |
0.2 |
- |
- |
0.050 |
0.050 |
225 |
340 |
|
ST44-2 |
0.21 |
- |
- |
0.050 |
0.050 |
265 |
410 |
|
|
ST52-3 |
0.2 |
1.6 |
0.55 |
0.040 |
0.040 |
345 |
490 |
|
|
JIS G3101 |
SS400 |
- |
- |
- |
0.050 |
0.050 |
235 |
400 |
|
SS490 |
- |
- |
- |
0.050 |
0.050 |
275 |
490 |
|
|
API 5L PSL1 |
A |
0.22 |
0.9 |
- |
0.03 |
0.03 |
210 |
335 |
|
B |
0.26 |
1.2 |
- |
0.03 |
0.03 |
245 |
415 |
|
|
X42 |
0.26 |
1.3 |
- |
0.03 |
0.03 |
290 |
415 |
|
|
X46 |
0.26 |
1.4 |
- |
0.03 |
0.03 |
320 |
435 |
|
|
X52 |
0.26 |
1.4 |
- |
0.03 |
0.03 |
360 |
460 |
|
|
X56 |
0.26 |
1.1 |
- |
0.03 |
0.03 |
390 |
490 |
|
|
X60 |
0.26 |
1.4 |
- |
0.03 |
0.03 |
415 |
520 |
|
|
X65 |
0.26 |
1.45 |
- |
0.03 |
0.03 |
450 |
535 |
|
|
X70 |
0.26 |
1.65 |
- |
0.03 |
0.03 |
585 |
570 |
|
过程
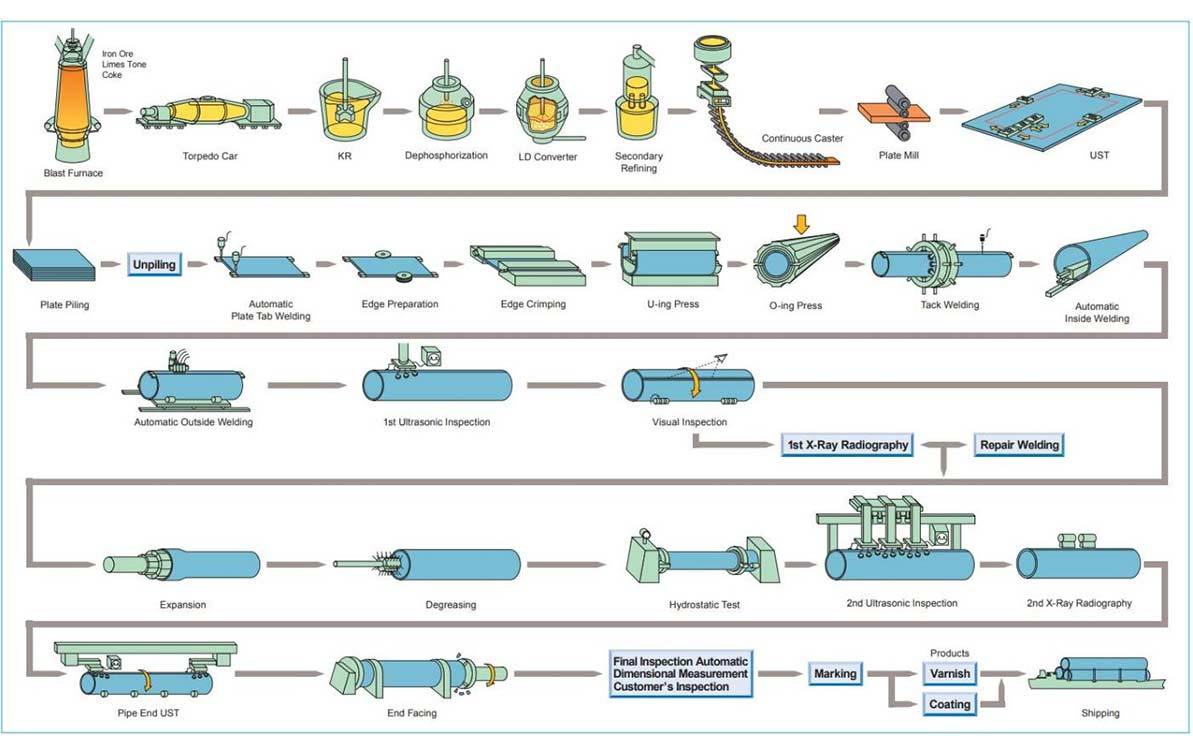
LSAW钢管(Longitudinally Submerged Arc Welding简称LSAW)是LSAW钢管的专业表达术语。它以单张中厚板为原料,在模具或成型机中将钢板压(轧)成管坯。该管材采用埋弧焊扩径生产。
UOE直缝埋弧焊管成型工艺:
UOE直缝埋弧焊管成型工艺的三大成型工艺包括:钢板预弯、U成型和O成型。每道工序均采用专用成型压力机依次完成钢板预弯边、U成型、O成型三个工序,使钢板变形为圆管。
JCOE直缝埋弧焊管成型工艺:
成型:在JCO成型机上经过几步冲压,将钢板的前半部分压成“J”形,再将另一半钢板压成“J”形,形成“C”形,最后从中间加压形成开口的“O”型管坯。
包装
包装:捆绑,塑料盖塞,防水纸/袋包装
下一条
Steel industry
Products
输入您的电子邮件以保持联系
我们的专家将在 6 小时内与您联系,讨论您对机器和工艺